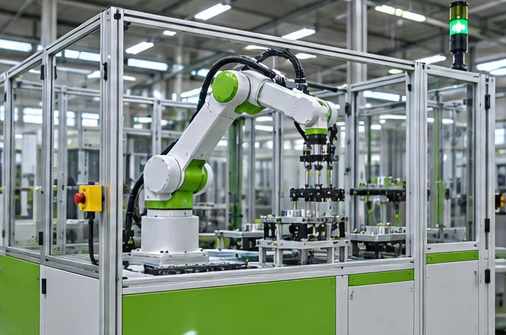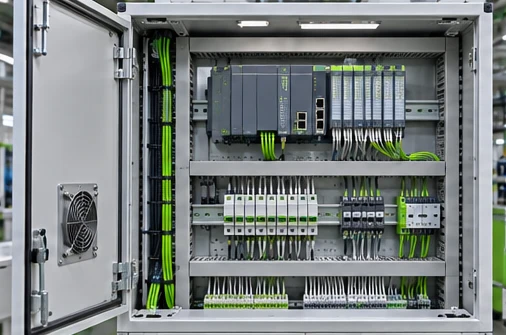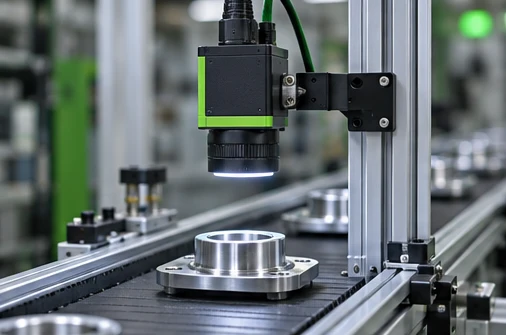
适用于外观核对、字符读取、缺件识别和方向检查等工位。选择方案前应确认样件差异、表面反光、视野与安装距离。
取像与判定
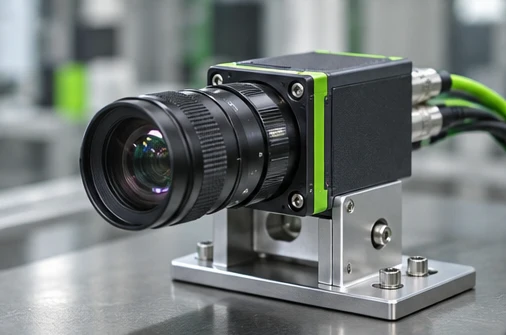
结合镜头、相机和光源安排取像。测试应覆盖合格件、临界样件与典型不良样件,按约定条件记录判断结果。
检测结果如何进入控制流程
- 确认取像触发和工位到位信号。
- 明确合格、不合格与未完成检测的处理。
- 约定结果留存和人工复核方式。
适用于外观核对、字符读取、缺件识别和方向检查等工位。选择方案前应确认样件差异、表面反光、视野与安装距离。
结合镜头、相机和光源安排取像。测试应覆盖合格件、临界样件与典型不良样件,按约定条件记录判断结果。